
 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese
簡単な答え:
GコードとMコードは、すべてのCNC旋盤の動作を駆動する2つの中核的な言語です。Gコードは位置決め、補間、送り速度などのツールパスと動作コマンドを制御し、Mコードは主軸の起動と停止、クーラント制御、プログラム終了などの機械機能を処理します。これらのコードを明確に把握していなければ、機械の出力を誤って読み取ったり、誤った材料を選択したり、標準的なCNC旋盤では安定して実現できない仕様を要求したりしやすくなります。
ほとんどの購入者はコードを一から書く必要はありませんが、それを読み、評価する必要はあります。理解することは CNC旋盤のGコードとMコード は、サプライヤーがお客様の部品形状を理解しているかを確認し、その機械の段取りがお客様の公差の期待に合致していることを確かめ、量産前に偏差や改訂を伝える実用的な手段を与えてくれます。
YPMFGでは、お客様の図面をレビューし、最も効率的な CNC旋盤加工 プログラムを提案し、コードの不一致を早期に発見するためのエンジニアリング評価を実施します。以下の情報では、これらのコードが実際の生産で何を意味するのか、部品品質とコストにどう影響するのか、機械加工工場と仕様を共有する際に何を確認すべきかを説明します。
CNC旋盤でGコードとMコードが実際に制御するもの
GコードとMコードは、ほぼすべてのCNC旋盤が使用するISO標準のプログラミング言語に属します。製品名でも独自機能でもありません。マシンコントローラーがステップごとに解釈する機能命令です。
Gコード 形状と動作挙動を定義します。どこへ移動するか、点間をどのように移動するか、早送りと制御送りのどちらを使用するか、どの補間モードを適用するかをマシンに指示します。
Mコード 補助的なマシン動作を定義します。通常はオン・オフの切り替え、ワーク保持信号の管理、クーラントの起動、停止やリセット状態などのプログラムフロー制御を担います。
両方のコード種別は1つの部品プログラム内で連携して機能します。1行に複数のGコード、1つか2つのMコード、軸位置、送りや速度の値を含めることができます。
CNC旋盤プログラミングで使用される主要なGコード
Gコードはコントローラーファミリー間で多少異なりますが、CNC旋盤で最も一般的なISO Gコードは一貫した論理に従います。以下のコードは、大半の生産プログラムで見られる機能を網羅しています。
これらのコードはあらゆるCNC旋盤プログラムの構造的な骨格を成します。理解することで、サプライヤーが部品のフィーチャーに適した運動ロジックを適用しているかを評価できます。
CNC旋盤プログラミングで使用される主要なMコード
Mコードは通常Gコードより単純ですが、それでも重要な動作上の意味を持ちます。各Mコードは切削サイクルを支える特定のマシン機能を起動します。
Mコードは心押し台の前進、チャッククランプ信号、チップコンベアの動作などの付属装置も制御します。こうしたカスタムまたはマシン固有のMコードはメーカーごとに異なり、標準的なバイヤーとのやり取りで登場することはほとんどありません。
GコードとMコードが部品品質とコストに与える影響
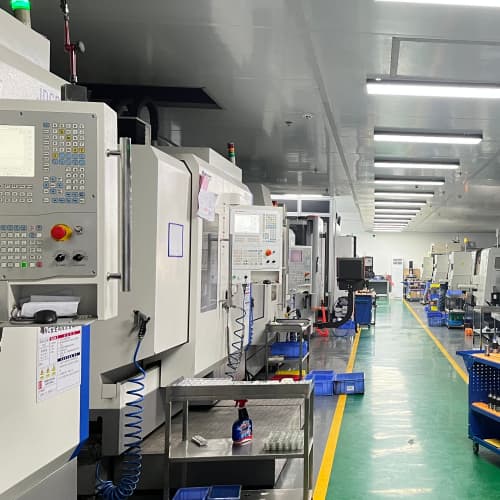
コードの選択は単なる理論上の問題ではありません。プログラマーがGコードとMコードを書く方法は、切削の安定性、表面仕上げ、サイクルタイム、そして手直しの可能性に直接影響します。
使用して G96 一定表面速度 固定回転数の代わりに使用すると、径が変化する部位の表面仕上げを改善できます。工具が主軸中心に近づく、または遠ざかる際に切削速度を一定に保ちます。
選ぶ 適切な毎回転送りを伴うG01 過激な送り速度の代わりに使用すると、工具摩耗を低減し、細長い部品や薄肉部品のたわみを防ぎます。
使い過ぎ G00早送り移動 を仕上げ面付近で行うと、跡が残ったり切りくずの排出を妨げたりする可能性があります。プログラマーは通常、最終パスの前に制御送りに切り替えます。
不適切な使用 G41とG42の工具径補正 は半径誤差を生じさせたり、輪郭フィーチャーに材料を残したりする可能性があります。補正は実際の工具形状とオフセットテーブルに一致している必要があります。
こうした選択は単一のプログラムでは些細に見えるかもしれませんが、バッチ生産では積み重なります。小さなプログラミングの非効率は、同じ図面で見積もった2社のサプライヤーが大きく異なる納期と単価を示す理由をしばしば説明します。
コントローラーによってコード規格が異なる理由
メーカーの異なるCNC旋盤は必ずしも同じ動作をするわけではありません。Fanuc、Mitsubishi、Siemens、Haasのコントローラーは共通のISO基盤を持ちますが、それぞれが独自の拡張と微妙なロジックの違いを追加しています。
あるコントローラーファミリーで書かれたプログラムは、別の機種で実行する前に調整が必要になる場合があります。一般的な違いには、固定サイクルの定義、工具寿命管理のパラメーター設定、長い部品プログラムのための代替メモリ処理などがあります。
これは経験豊富な CNC部品の製造 加工業者がまず図面を評価する理由の1つです。彼らはあなたの形状要件を、自社のマシンが最も効率的に処理できるコード戦略に対応付けます。この対応付けにより試し削りが減り、予期しないアラーム状態を避け、反復する生産バッチを通じてプログラムを安定させます。
CNC旋盤プログラムを評価する際にバイヤーが犯しがちなよくある間違い
多くのバイヤーは最終寸法と表面仕上げだけに注目し、プログラム構造を無視します。このアプローチは、特に新しいサプライヤーを認定するときや数量を拡大するときにリスクを生みます。
よくある間違いの1つは、サイクルタイムが遅いほど常に品質が高いと決めつけることです。時には、長いプログラムに不要な再位置決め、冗長な補正、あるいは過度に保守的な送りが含まれ、部品を改善せずにコストだけを増やしていることがあります。
もう1つの間違いは、Mコード機能を任意扱いすることです。M08クーラントオン、M06工具交換、M30プログラム終了といった信号は、安全性と再現性のためにマシンのロジックに組み込まれています。これらのコードを削除したり誤った位置に置いたりすると、アラームや不完全な加工サイクルを引き起こす可能性があります。
一部のバイヤーは次の関係も見落としています G90絶対位置決め そして G91インクリメンタル位置決め。両モードを誤って混在させると、ワーク座標の基準がずれ、工程間で寸法ドリフトが生じる可能性があります。
見積もりやエンジニアリングレビューを依頼する際、サプライヤーは提案するコード戦略が材質、公差範囲、納期に適合することを確認すべきです。
CNC加工業者に図面を送る前に確認すべきこと
自分でGコードやMコードを書く必要はありませんが、プログラマーが部品に適したコード戦略を選べる情報を提供する必要があります。明確な図面、材質仕様、現実的な公差目標は、やり取りを減らし、見積もりを正確に保ちます。
以下のチェックリストは、CNC旋盤プログラムの構成に最も大きな影響を与える情報を網羅しています。
重要な径、長さ、ねじ部の寸法公差を確認する
該当する場合は材質グレードと熱処理状態を指定する
特殊な工具アクセスや通常と異なるツールパスを必要とするフィーチャーを特定する
機能面と外観面の表面仕上げ要件を定義する
設計が標準のチャック把持材または棒材供給長を許容するか明確にする
ねじ切り、ローレット加工、クロス穴あけなどの二次加工を記載する
次の箇所で検査ポイントを示す CNC旋削プログラム 一時停止や測定サイクルが必要になる場合があります
これらの項目のいずれかが不明確な場合、プログラムには余分な安全ブロック、長いツールパス、追加の補正が含まれる可能性があります。こうした調整はサイクルタイムを増やし、コストを押し上げることがあります。
YPMFGがCNC旋盤のGコード・Mコード評価に取り組む方法
当社はコード選択をブラックボックスとして扱いません。新規プロジェクトが届くと、エンジニアがまずあなたの形状を適切なプログラミング戦略に対応付けます。標準のISOコードで十分か、マシン固有のサイクルの方が明確な道筋となるかを評価します。
複雑な輪郭では、隠れた固定サイクルよりも明示的な直線補間と円弧補間を好むことがよくあります。このアプローチにより、送り、切込み量、補正ロジックを直接制御できます。後で修正を依頼された際もプログラムレビューが簡単になります。
初品切削の前にシミュレーション確認を実施します。この工程で干渉を検出し、原点復帰を検証し、GコードとMコードのシーケンスが機械の実際の能力に一致することを確認します。フィーチャーが信頼できる旋削範囲外にある場合は早期に指摘し、修正案や補完プロセスを提案します。
仕様をYPMFGに送ってレビューを依頼できます。コードロジック、推奨材質とプロセス上の注意点、技術範囲が明確になった時点での見積もりを含む簡潔なエンジニアリング評価を共有します。
GコードとMコードの選択が納期と単価に与える影響
コード効率は納期と単価の背後にある静かな推進要因の1つです。安定した切りくず制御のもとでより少ないパスで目標寸法に到達するプログラムは、通常コストとスケジュールの両方で優位に立ちます。
長いツールパス、過剰な複合サイクル、冗長な停止ブロックは、1個ごとに数秒を追加します。小さな部品では、その数秒が大量生産で急速に積み上がります。
手動介入ポイント、頻繁なクーラント停止、不安定な補正リセットに大きく依存するプログラムもばらつきを増やします。ばらつきはサンプル承認を遅らせ、加工業者とバイヤーの両方にとって量産のスケジューリングを難しくします。
だからこそ、粗さ目標、公差帯、バッチサイズを早い段階で共有することをお勧めしています。これらの情報は、単一の加工パラメーターよりもコード戦略を大きく左右します。
CNC旋盤のGコードとMコードについてバイヤーがよく尋ねる実践的な質問
1つのCNC旋盤プログラムでメートル寸法とインチ寸法の両方を扱えますか?
はい。ただしプログラムはメートルならG21、インチならG20のいずれかを一貫して使用する必要があります。1つのプログラム内で両方式を混在させると、通常は座標の競合と寸法誤差が生じます。より安全な方法は、単位系ごとに別々のプログラムを書くことです。
プログラムによってG96を使うものとG97を使うものがあるのはなぜですか?
G96は一定の周速を維持し、径が変化する部位で安定した仕上げを得るのに有効です。G97は固定回転数を保持し、より単純で、短い繰り返し旋削や硬質材に好まれることがよくあります。選択は表面要件と材質の挙動によって決まります。
G41とG42の補正は機械の自動処理に任せても安全ですか?
オフセットテーブルが実際の工具形状と摩耗状態に一致していれば、自動補正は問題なく機能します。オフセットが不正確な場合、プログラムは警告なしにアンダーサイズまたはオーバーサイズの輪郭を切削する可能性があります。初品を加工する前に必ず工具オフセット値を確認してください。
切削サイクル内にM00またはM01を置くとどうなりますか?
ある M00 停止 すべての動作を直ちに停止し、オペレーターが再びサイクルスタートを押すまで停止したままになります。M01のオプショナルストップも同様に動作しますが、オプショナルストップスイッチがオンのときのみ有効になります。どちらも工程内検査に役立ちますが、不必要に使用するとサイクルタイムを延ばします。
する 異なるCNC 旋盤ブランドはまったく異なるMコードを使用しているのですか?
ほとんどのMコードは同じISO基盤に従いますが、一部のブランドは未使用のM番号に追加機能を割り当てています。M03、M05、M06、M08、M09、M30などの重要な機能は広く共通しています。カスタムまたは付属装置用のMコードは、プログラム交換の前に必ず加工業者に確認すべきです。
サプライヤーにプログラムコード全体の共有を求めるべきですか?
プログラムを要求することはできますが、多くの加工業者はセキュリティ上の理由からサニタイズされた版のみを共有します。より有用な文書は通常、工程表、工具マップ、段取りノートです。これらの文書は独自のネスティングや独自ルーチンを公開せずにコード戦略を示します。
提示されたサイクルタイムが自分の部品にとって現実的かどうかをどう判断すればよいですか?
提示されたサイクルタイムを、想定されるフィーチャー数、除去材積、公差帯と比較してください。複雑な部品で極端に短いサイクルタイムは、過激な送り、補正の省略、または量産で公差を維持できない簡略化されたプログラムを示すことがよくあります。
コード対応力に基づいて適切なCNC旋削パートナーを選ぶ
GコードとMコードのロジックを理解しているサプライヤーは、通常、プログラミング上のリスクが機械に到達する前に察知します。彼らは公差指示を調整し、実現可能な素材サイズを提案し、標準的な旋盤能力に沿った工程順序を推奨できます。
見積もりを比較する際は、単価だけを見ないでください。不明確または過度に簡略化されたコードロジックに基づく安価な見積もりは、手直し、サンプル承認期間の長期化、予測不能なバッチ性能につながることがよくあります。より明確なプログラム戦略は、初品結果の安定と量産立ち上げの円滑化をもたらす傾向があります。
発注を決める前にYPMFGにエンジニアリング評価を依頼できます。図面、材質、公差目標、想定バッチサイズを共有してください。当社は次の点をレビューします CNC旋盤のGコードとMコード への影響を検討し、実行可能なプロセス案を提案し、明確な技術ノート付きの透明な見積もりを返します。






